Физика глянца: почему бетон вообще можно довести до зеркала
Бетонный пол — это не монолитная плита, а композит из цементного камня и заполнителей разной твёрдости. Когда вы ведёте по поверхности абразивом, вы срезаете микровыступы цементной матрицы быстрее, чем гранитный или кварцевый песок внутри неё. Именно этот перепад твёрдости позволяет последовательно снимать риски и выходить на ровную плоскость.
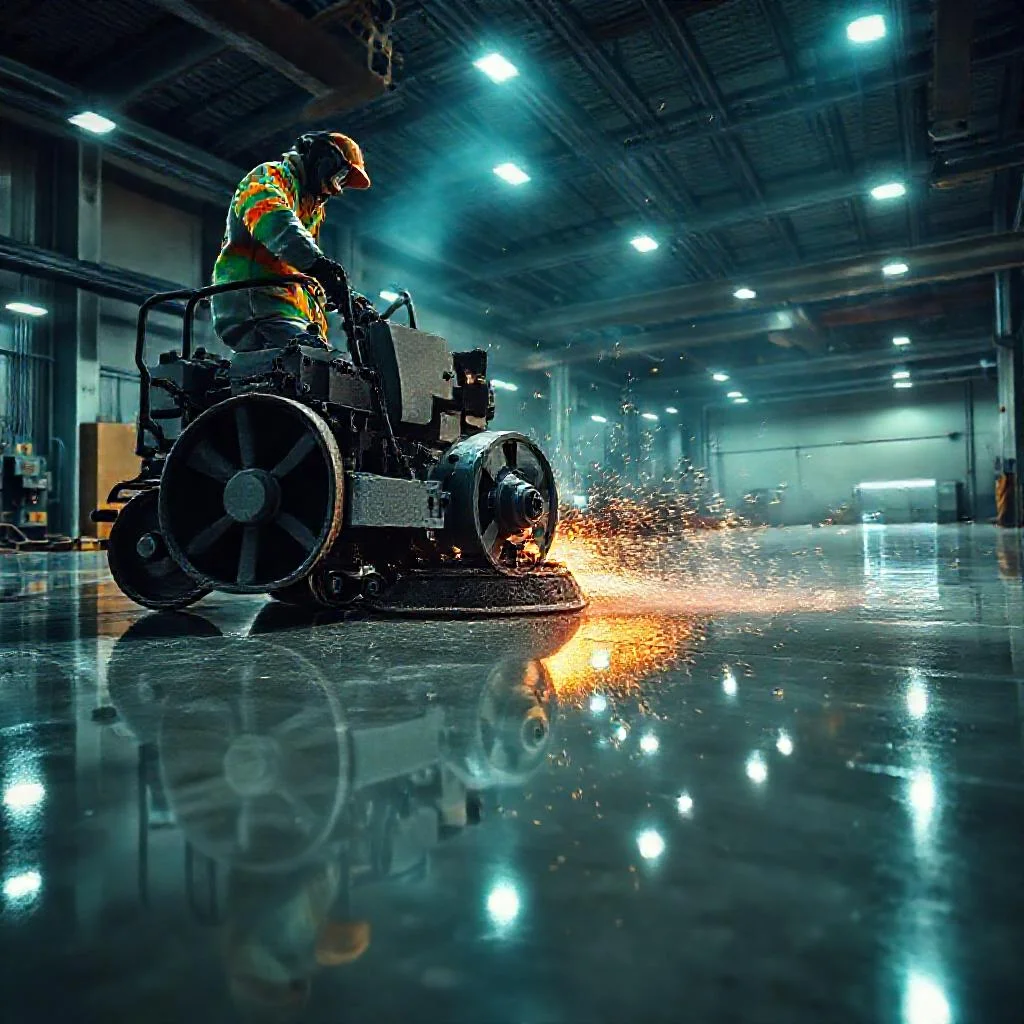
Чем меньше абразивное зерно на каждом следующем этапе, тем ближе поверхность к оптической гладкости. Вертолёт здесь не просто «машина для затирки» — это инструмент управления давлением и траекторией. Лопасти работают как шлифовальный круг с регулируемым прижимом, а оператор задаёт вектор движения, который буквально выглаживает бетон до состояния, когда в нём отражается потолочный свет.
Подготовка основания: где рождается 80% результата
Блеск невозможно нанести поверх слабого или пылящего слоя. Если бетон имеет недостаточную прочность на сжатие (ниже М300), верхний слой начнёт шелушиться под нагрузкой дисков. Проверьте адгезию простым тестом: процарапайте поверхность гвоздём — если остаётся глубокая борозда с осыпанием, потребуется укрепляющая пропитка или удаление слабого молочка.
Влажность — второй критический параметр. Слишком сырой бетон будет «засаливать» абразив, слишком сухой — пылить и перегревать диск. Оптимальный момент для начала обработки — когда остаточная влажность составляет 6–8%, а поверхность уже не липнет, но ещё сохраняет тёмный оттенок.
- Обеспыливание промышленным пылесосом с HEPA-фильтром до и после каждого прохода.
- Удаление масляных пятен и органики щелочным обезжиривателем.
- Ремонт трещин и каверн эпоксидным или полиуретановым составом, совместимым с абразивной обработкой.
- Контроль ровности двухметровой рейкой: перепады более 3 мм на метр потребуют дополнительного шлифовального этапа.
Алгоритм обработки: от крупного зерна к полировке
Вертолётная затирка — это не один проход, а каскад. Начинают с алмазных чашек зернистостью 30–50 грит, чтобы снять цементное молочко и вывести плоскость. Затем переходят на 100–200 грит для устранения рисок от предыдущего этапа, и только после этого подключают мелкие абразивы и полировальные пады.
Ключевое правило: не перескакивать через зерно. Каждый следующий номер должен быть примерно в два раза мельче предыдущего. Если пропустить ступень, риски останутся «запертыми» под слоем полимера, и вместо зеркала вы получите мутную поверхность с паутиной царапин.
Блеск бетона — это не покрытие, а геометрия. Вы не наносите глянец, вы убираете всё, что мешает свету отражаться ровно.
Выбор дисков и режимов вертолёта
Для черновой обдирки используют металлические алмазные фрезы с сегментами, для чистовой — гибридные диски с керамическим связующим. Полировальные пады на основе смолы или войлока работают уже на финише, когда нужно убрать микрорельеф. Важно подбирать диаметр диска под мощность машины: слишком большой круг на слабом моторе даст неравномерный прижим и «волны».
Скорость вращения снижают по мере уменьшения зерна. Черновая обработка идёт на 800–1200 об/мин, финишная — на 400–600 об/мин с обильной подачей воды или химического модификатора. Сухая полировка допускается только с системами пылеудаления и при наличии у оператора респиратора класса P3.
Химия процесса: литиевые силикаты и упрочнители
Механическая обработка раскрывает поры бетона, и в этот момент поверхность готова впитывать упрочнители. Литиевые силикаты проникают в капилляры и реагируют с гидроксидом кальция, образуя нерастворимые кристаллы CSH-геля. Это уплотняет верхний слой и придаёт ему дополнительную твёрдость — без этого шага глянец быстро потускнеет от истирания.
Наносить пропитку нужно на ещё влажную от полировки поверхность, распределяя её микроволоконной насадкой. Излишки обязательно снимают до высыхания, иначе останутся липкие пятна и разводы. Через 24 часа проводят финальную полировку войлоком для максимального отражения.
Типичные ошибки и как их избежать
Самая частая проблема — «выгорание» поверхности из-за перегрева. Когда оператор слишком долго держит вертолёт на одном месте, связующее диска плавится и оставляет тёмные ожоги. Лечится только повторной шлифовкой на зерно крупнее. Второй бич — неравномерный прижим: наклон корпуса приводит к тому, что одна сторона диска снимает больше материала, и появляются полосы.
Ещё одна ошибка — игнорирование влажностного режима в помещении. При низкой влажности и высокой температуре пропитка сохнет слишком быстро, не успевая проникнуть на нужную глубину. Контролируйте микроклимат: оптимально 15–25 °C и относительная влажность 40–60%.
Параметры и режимы вертолётной затирки бетонного пола до блеска
| Этап обработки | Зернистость абразива | Тип диска | Скорость вращения, об/мин | Подача |
|---|---|---|---|---|
| Черновая обдирка (снятие цементного молочка, вывод плоскости) | 30–50 грит | Металлические алмазные фрезы с сегментами | 800–1200 | Обильная подача воды или химического модификатора |
| Устранение рисок от предыдущего этапа | 100–200 грит | Гибридные диски с керамическим связующим | 800–1200 | Обильная подача воды или химического модификатора |
| Финишная полировка (удаление микрорельефа) | Мелкие абразивы и полировальные пады | Полировальные пады на основе смолы или войлока | 400–600 | Обильная подача воды или химического модификатора; сухая полировка — только с пылеудалением и респиратором класса P3 |
| Финальная полировка | Войлок | Войлочный пад | — | Через 24 часа после нанесения пропитки |
Контрольные параметры основания и микроклимата
| Параметр | Значение / требование |
|---|---|
| Прочность бетона на сжатие | Не ниже М300 |
| Остаточная влажность бетона для начала обработки | 6–8% |
| Ровность по двухметровой рейке | Перепады не более 3 мм на метр; при превышении — дополнительный шлифовальный этап |
| Температура в помещении | 15–25 °C |
| Относительная влажность в помещении | 40–60% |
Материалы и подготовка
| Операция | Материал / средство |
|---|---|
| Обеспыливание до и после каждого прохода | Промышленный пылесос с HEPA-фильтром |
| Удаление масляных пятен и органики | Щелочной обезжириватель |
| Ремонт трещин и каверн | Эпоксидный или полиуретановый состав, совместимый с абразивной обработкой |
| Упрочнение и защита глянца | Литиевые силикаты (упрочнители) |
| Нанесение пропитки | Микроволоконная насадка; излишки снимают до высыхания |
Частые вопросы о затирке бетонного пола вертолётом до блеска
Почему бетонный пол вообще можно довести до зеркального блеска?
Потому что бетон — это композит из цементного камня и заполнителей разной твёрдости. При обработке абразивом микровыступы цементной матрицы срезаются быстрее, чем гранитный или кварцевый песок. За счёт этого перепада твёрдости можно последовательно снимать риски и выходить на ровную, оптически гладкую поверхность.
Какие требования к основанию определяют результат полировки?
Прочность бетона должна быть не ниже М300 — слабый или пылящий слой будет шелушиться под нагрузкой дисков. Остаточная влажность должна быть 6–8%: слишком сырой бетон засаливает абразив, слишком сухой пылит и перегревает диск. Также необходимо обеспыливание, удаление масляных пятен, ремонт трещин и контроль ровности рейкой.
Можно ли пропускать этапы зернистости при затирке?
Нельзя. Обработка идёт каскадом: от алмазных чашек 30–50 грит для снятия цементного молочка до мелких абразивов и полировальных падов. Каждый следующий номер должен быть примерно в два раза мельче предыдущего. Если пропустить ступень, риски останутся под слоем полимера, и вместо зеркала получится мутная поверхность с паутиной царапин.
Как выбрать режим работы вертолёта и тип дисков?
Для черновой обдирки используют металлические алмазные фрезы с сегментами, для чистовой — гибридные диски с керамическим связующим, для финиша — полировальные пады из смолы или войлока. Скорость вращения снижают по мере уменьшения зерна: черновая обработка — 800–1200 об/мин, финишная — 400–600 об/мин. Диаметр диска подбирают под мощность машины.
Зачем нужны литиевые силикаты и как их правильно наносить?
Литиевые силикаты проникают в капилляры бетона и реагируют с гидроксидом кальция, образуя нерастворимые кристаллы CSH-геля. Это уплотняет верхний слой и повышает его твёрдость, иначе глянец быстро потускнеет от истирания. Пропитку наносят на ещё влажную после полировки поверхность микроволоконной насадкой, излишки снимают до высыхания, а через 24 часа проводят финальную полировку войлоком.